Een compleet technisch overzicht voor pijplijnproductie van hoge-kwaliteit
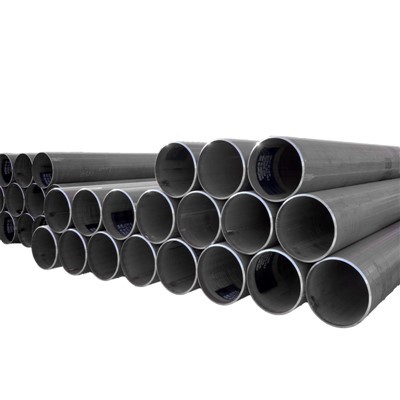
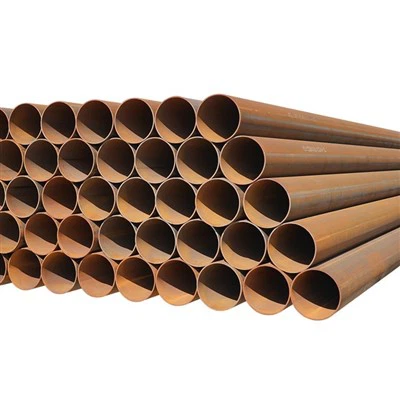
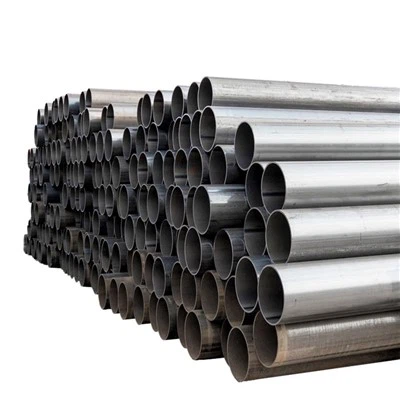
Het productieproces van LSAW-stalen buizen, ook bekend als Longitudinal Submerged Arc Welded-buizen, is ontworpen voor de productie van stalen buizen met een grote- diameter, dikke- wand en hoge- sterkte voor veeleisende toepassingen. Deze productieroute zorgt voor uitzonderlijke lasintegriteit, maatnauwkeurigheid en mechanische prestaties, waardoor LSAW-buizen op grote schaal worden gebruikt in olie- en gastransport, offshore structurele funderingen, watertransport en grote infrastructuurprojecten.
Als toonaangevende fabrikant van LSAW-stalen buizen in China maakt Huayang Steel Pipe gebruik van geavanceerde vormapparatuur, hoog-precieze lastechnologie en strikte kwaliteitscontrolemaatregelen om producten te leveren die voldoen aan mondiale normen zoals API 5L, ASTM, EN, GB en DIN. Hieronder volgt een gedetailleerd overzicht van het volledige productieproces van LSAW-stalen buizen.
1. Grondstofinspectie en plaatselectie
Het LSAW-productieproces begint met stalen platen afkomstig van vertrouwde fabrieken. Elke plaat ondergaat een grondige inspectie om naleving van de vereiste mechanische en chemische normen te garanderen.
De belangrijkste inspectie-items zijn onder meer:
• Chemische samenstelling
• Oppervlaktedefecten
• Plaatdikte en maatnauwkeurigheid
• Ultrasoon testen om interne gebreken op te sporen
Alleen gekwalificeerde platen zijn goedgekeurd voor toegang tot de vormlijn.
2. Randfrezen
Voordat ze worden gevormd, moeten de plaatranden worden voorbereid om nauwkeurig lassen te garanderen. Er wordt hoge-freesapparatuur gebruikt om beide randen van de staalplaat in de vereiste lashoek af te snijden en af te schuinen. Dit garandeert een goede pasvorm-, nauwkeurige uitlijning en sterke lasverbinding.
3. Voor-buigen en J-C-O-vormen
Stalen LSAW-buizen worden gevormd met behulp van de J-C-O-vormmethode. Dit proces omvat drie belangrijke fasen:
3.1 Voor-buigen
De randen van de plaat zijn voor-gebogen om een vloeiende kromming en nauwkeurige ronding te garanderen.
3.2 J-Gevormd vormen
De plaat wordt eerst met behulp van hydraulische persen in een J--vorm geperst.
3.3 C-vormige vorming
In de volgende fase wordt de plaat verder gebogen in een C--vorm.
3.4 Uiteindelijke O-vormige vorming
Ten slotte wordt de plaat in een volledig gesloten O--vorm gedrukt, waardoor de cilindrische stalen buis ontstaat.
De J-C-O-vormmethode maakt uitstekende maatcontrole en gelijkmatige spanningsverdeling mogelijk, wat de stabiliteit en mechanische prestaties van het eindproduct verbetert.
4. Intern en extern ondergedompeld booglassen
Na het vormen ondergaat de buis longitudinaal ondergedompeld booglassen. Dit is de kernstap die de kwaliteit van LSAW-buizen definieert.
4.1 Interne las
Ondergedompeld booglassen wordt eerst in de buis toegepast. Deze techniek maakt gebruik van korrelig vloeimiddel om de laszone te bedekken, waardoor een diepe penetratie en een schone, stabiele lasrups ontstaat.
4.2 Externe las
De externe las volgt, waardoor volledige verbindingsfusie en versterking wordt gegarandeerd. Met geavanceerde lasparameters produceert het proces:
• Hoge lassterkte
• Lage porositeit
• Uitstekende scheurweerstand
• Uniforme metallurgische structuur
Deze lasmethode is bijzonder geschikt voor pijpleidingtoepassingen onder hoge-druk en lange- afstanden.


5. Mechanische expansie
Eenmaal gelast ondergaat de buis mechanische uitzetting om de maatvastheid te verbeteren. Het uitbreidingsproces biedt verschillende voordelen:
• Verbetert de ronding
• Vermindert reststress
• Zorgt voor een uniforme diameter
• Verbetert de afstemmingsnauwkeurigheid tijdens de installatie van pijpleidingen
6. Warmtebehandeling
Afhankelijk van de kwaliteit en toepassingsvereisten kunnen LSAW-buizen warmtebehandelingsprocessen ondergaan, zoals normaliseren of temperen. Deze behandelingen verbeteren de taaiheid, ductiliteit en algemene mechanische eigenschappen van de lasnaad en het buislichaam.
7. Niet-destructief testen en kwaliteitscontrole
Strenge kwaliteitscontrole is essentieel gedurende de gehele productiestroom. LSAW-buizen worden getest met behulp van meerdere inspectiemethoden om naleving van de projectspecificaties te garanderen.
Algemene testprocedures
• Ultrasoon testen van las en plaat
• X-inspectie van de lasintegriteit
• Hydrostatische druktesten
• Visuele maatinspectie
Hieronder vindt u een kleine tabel met een samenvatting van de belangrijkste inspectiemethoden:
| Inspectiemethode | Doel |
|---|---|
| Ultrasoon testen | Detecteert interne defecten in las- en plaatwerkzaamheden |
| Röntgenonderzoek.- | Garandeert volledige laspenetratie en kwaliteit |
| Hydrostatische test | Bevestigt drukweerstand en afdichting |
| Dimensionale controle | Garandeert nauwkeurigheid van diameter, dikte en rondheid |
Deze kwaliteitsmaatregelen zorgen ervoor dat het eindproduct betrouwbaarheid op de lange- termijn levert, zelfs onder zware omstandigheden.
8. Einde afschuining en afwerking
Nadat alle inspecties zijn doorstaan, worden de buisuiteinden afgeschuind ter voorbereiding op veldlassen. Aanvullende processen zijn onder meer:
• Oppervlaktereiniging
• Anti-corrosiecoating
• Laatste maatvoeringscontrole
• Markering en verpakking
Elke buis is gelabeld met maat, kwaliteit, standaard en warmtenummer voor traceerbaarheid.
9. Toepassingen vanLSAW stalen buis
Vanwege de superieure mechanische prestaties en dikwandigheid-wordt LSAW-buis in veel kritieke sectoren gebruikt, waaronder:
• Olie- en gastransportpijpleidingen
• Funderingspalen voor offshore windenergie
• Wateraanvoer- en afvoerleidingen
• Mariene en kuststructuren
• Bouw- en bruggenbouw
• Petrochemische pijpleidingnetwerken
Dankzij de hoge sterkte, lasbetrouwbaarheid en uitstekende drukweerstand zijn LSAW-buizen een -geprefereerde oplossing in de sector voor zware- technische toepassingen.
Conclusie
Het productieproces vanLSAW stalen buisomvat een nauwkeurige controle van de grondstoffen, geavanceerde J-C-O-vormtechnologie, hoge- kwaliteit ondergedompeld booglassen, mechanische uitzetting, warmtebehandeling en strikte inspectieprocedures. Deze uitgebreide workflow zorgt ervoor dat LSAW-buizen vervaardigd door Huayang Steel Pipe uitzonderlijke prestaties leveren op het gebied van sterkte, corrosieweerstand en maatnauwkeurigheid.
Voor projecten die betrouwbare pijpleidingoplossingen met een dikke- wand en een grote- diameter vereisen, blijven stalen LSAW-buizen een topkeuze vanwege de duurzaamheid, structurele integriteit en naleving van internationale normen.