Een kijkje in het productieproces van ERW-buizen|Stap-voor-Stapgids
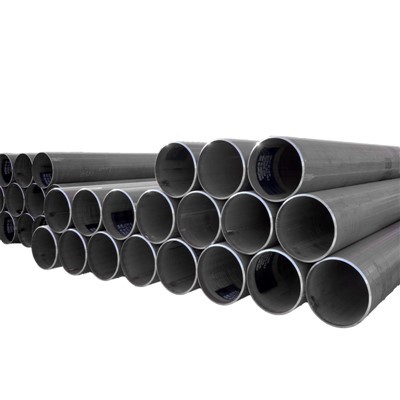
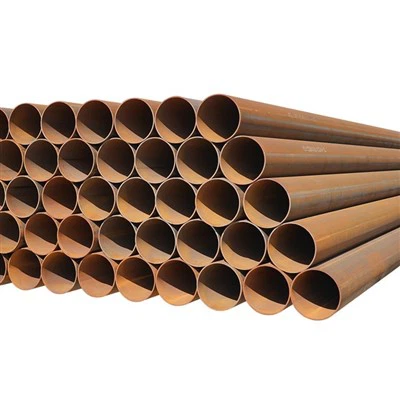
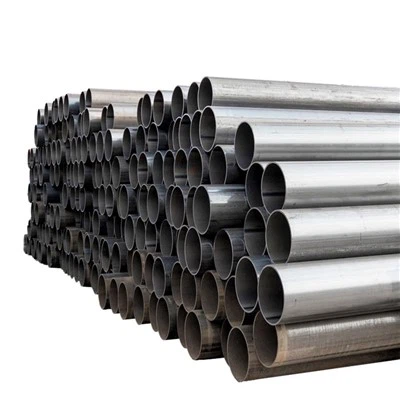
DeERW-buisproductieprocescombineert precisie, technologie en kwaliteitscontrole om een van de meest betrouwbare stalen leidingproducten te creëren die in industrieën over de hele wereld worden gebruikt. BijHuayang stalen buis, onze ultramoderne-productielijnen-de-productielijnen garanderen dit allemaalERW-buisvoldoet aan de hoogste normen op het gebied van sterkte, uniformiteit en oppervlakteafwerking.
Laten we het proces in detail bekijken-van de selectie van grondstoffen tot de eindinspectie.
De kern van ERW-productie begrijpen
Wat ERW Pipe uniek maakt
In tegenstelling tot naadloze buizen,ERW-buizenworden gevormd door een platte stalen strip te walsen en de randen ervan met elkaar te verbindenelektrisch weerstandslassen (ERW-lassen). Het resultaat is een sterke en nauwkeurige buis die een uitstekende maatnauwkeurigheid en oppervlaktekwaliteit biedt.
Het belang van gecontroleerde productie
Elke fase van het ERW-proces wordt nauwlettend gevolgd om ervoor te zorgen dat dekoolstofstalen buisbehoudt zijn structurele integriteit, chemische balans en dimensionale consistentie.


Stap-voor-stapsgewijze uitsplitsing van de productie van ERW-buizen
Stap 1: Selectie van grondstoffen
Stalen spoel keuze
Hoge-kwaliteitkoolstofstalen spoelenworden gekozen volgens de vereiste normen zoals API 5L, ASTM A53 of EN 10219. De mechanische eigenschappen van het geselecteerde materiaal bepalen de sterkte en taaiheid van de buis.
Het doorsnijden van de spoel
De spoelen worden in smalle stroken gesneden, ook wel skelp genoemd, die overeenkomen met de vereiste buisdiameter. De snijnauwkeurigheid heeft rechtstreeks invloed op de ronding en de wanduniformiteit van de buis.
Stap 2: Het vormen van de pijp
Randvoorbereiding
De randen van de strip zijn bijgesneden en afgeschuind voor een soepele verbinding. Dit zorgt voor consistent contact tijdensERW-lassen.
Rolvormen
De skelp passeert een reeks vormrollen die er geleidelijk een cilindrische buis van maken. Het proces handhaaft een nauwkeurige uitlijning, waardoor ovaliteit en vervorming worden verminderd.
Stap 3: ERW-lassen
Hoog{0}}hoogfrequente lastechnologie
Gebruikenhoog-inductielassen met hoge frequentie (HFIW)worden de randen verwarmd en onder druk versmolten. Er wordt geen vulmateriaal gebruikt - het staal zelf vormt de lasverbinding.
Lasnaad verwijderen
De binnenste en buitenste flits (overtollig metaal) worden verwijderd om een glad oppervlak te verkrijgen. Dit zorgt voor een naadloze interne boring en verbetert de stromingseigenschappen.
Stap 4: Op maat maken en rechttrekken
Na het lassen gaat de buis door maatrollen om de exacte diameter en wanddikte te bereiken. De buis wordt vervolgens rechtgetrokken om eventuele buigingen of krommingen te elimineren.
Stap 5: Niet-destructief testen (NDT)
Ultrasoon testen
Ultrasone golven detecteren interne gebreken of discontinuïteiten in de lasnaad.
Wervelstroom testen
Deze test controleert op oppervlaktedefecten en garandeert volledige laspenetratie.
Stap 6: Snijden, hydrotesten en eindinspectie
Leidingen worden op specifieke lengtes gesneden en vervolgens onderworpen aan een hydrotest om de drukweerstand te bevestigen. Visuele inspectie, maatcontroles en markering volgen vóór de definitieve verpakking.
Waarom Huayang stalen buizen opvallen
BijHuayang stalen buisPrecisieapparatuur, geautomatiseerde lassystemen en strenge inspectienormen garanderen dat elk van henstalen koolstofpijpvoldoet aan internationale specificaties.
OnsERW-buizenworden veel gebruikt in de olie-, gas- en bouwsector - een bewijs van hoogwaardige productie en betrouwbare prestaties.
Conclusie
DeERW-buisproductieprocesis een perfecte mix van technische nauwkeurigheid en metallurgische wetenschap. Van vormen tot lassen en testen: elke stap zorgt voor duurzaamheid en consistentie.
Voor het hoogste- cijferkoolstofstalen buizen, vertrouwenHuayang stalen buis- een leider in de productie en innovatie van ERW-buizen.