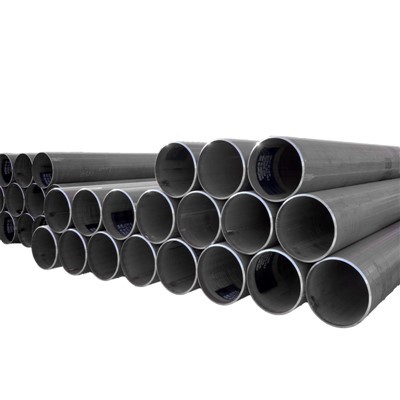
Elektrische weerstandsgelaste buizen, beter bekend als ERW-buizen, worden veel gebruikt in olie- en gastransport, watervoorziening, constructie, bouwtechniek en industriële toepassingen. In tegenstelling tot naadloze buizen wordt ERW-buis vervaardigd uit staalband of spiraal en in een ronde vorm gevormd voordat de langsranden worden verbonden door elektrische weerstand of hoogfrequent lassen.
Door te begrijpen hoe ERW-buizen worden gemaakt, kunnen kopers de productiecapaciteiten, productiekwaliteit en de geschiktheid van een buis voor een specifieke toepassing evalueren. Dus, hoe wordt ERW stalen buis vervaardigd van stalen spiraal tot afgewerkte buis?
Wat is ERW-buis en hoe wordt het gemaakt?
ERW-buis is een gelaste stalen buis die wordt geproduceerd door een platte stalen strip in een cilindrische vorm te vormen en de aangrenzende randen langs de langsnaad te lassen. In moderne stalen buizenfabrieken wordt vaak hoogfrequent lassen gebruikt omdat dit stabiele lasomstandigheden en een hoge productie-efficiëntie biedt.
Het basisproductieproces van ERW-buizen kan worden samengevat als spoelvoorbereiding, afrollen, nivelleren, stripvormen, hoogfrequent lassen, dimensioneren, snijden, inspectie en afwerking. Elke fase heeft invloed op de maatnauwkeurigheid en de uiteindelijke kwaliteit van de voltooide buis.
ERW-buis versus naadloze buis
Het belangrijkste verschil is de productiemethode. Naadloze buizen worden geproduceerd uit een massieve stalen knuppel, terwijl ERW-buizen uitgaan van platte stalen strip of spoel. ERW-productie maakt nauwkeurige controle van de buitendiameter, wanddikte en lengte mogelijk, terwijl de hoge productie-efficiëntie behouden blijft.
Welke materialen worden gebruikt voor ERW-buizen?
De grondstof is over het algemeen warmgewalst staal, vervaardigd volgens de vereiste staalkwaliteit en toepasselijke norm. Afhankelijk van de toepassing kunnen ERW-buizen worden geleverd in koolstofstaal en verschillende kwaliteiten gespecificeerd door normen zoals API, ASTM, EN, JIS of andere toepasselijke specificaties.


Wat zijn de belangrijkste stappen in het productieproces van ERW-buizen?
Het productieproces begint met zorgvuldig geselecteerde staalrollen en gaat verder via een reeks gecontroleerde vorm- en lasbewerkingen. Bij Huayang Steel Pipe omvat de ERW/HFW-productie een breed scala aan maten en specificaties voor verschillende industriële toepassingen.
1. Voorbereiding en afrollen van de spoel
Stalen rollen worden geïnspecteerd en voorbereid voordat ze de productielijn betreden. De spoel wordt vervolgens op de afwikkelaar geladen, waar de strip continu in de walserij wordt vrijgegeven.
De binnenkomende stalen strip moet een geschikte breedte, dikte, oppervlakteconditie en mechanische eigenschappen hebben volgens de buisspecificatie. Een goede voorbereiding van de spoel biedt een stabiele basis voor het daaropvolgende vormen en lassen.
2. Egaliseren, verbinden en randvoorbereiding
Na het afrollen gaat de strip door nivelleringsapparatuur om overmatige kromming te corrigeren en de vlakheid te verbeteren. Wanneer bij continue productie het uiteinde van de ene spoel met het begin van een andere moet worden verbonden, kan automatische of gecontroleerde spoelverbindingsapparatuur worden gebruikt.
De stripranden zijn ook voorbereid om een consistente geometrie te bereiken vóór het vormen en lassen. De randconditie is bijzonder belangrijk omdat de twee randen uiteindelijk de langslasnaad zullen vormen.
3. Strookvorming
De platte stalen strip passeert geleidelijk een reeks vormstandaards. Deze rollen buigen de strip geleidelijk van een platte vorm naar een open cilindrisch gedeelte.
Het vormproces vereist een nauwkeurige uitlijning van de rollen en gecontroleerde vervorming. Overmatige vormspanning of slechte uitlijning kunnen de ronding, afmetingen en de kwaliteit van de daaropvolgende las beïnvloeden.
4. Hoogfrequent weerstandslassen
Zodra de stripranden bij elkaar zijn gebracht, verwarmt hoogfrequente elektrische stroom de aangrenzende randen tot de vereiste lastemperatuur. Vervolgens wordt er druk uitgeoefend door de lasrollen om de randen met elkaar te verbinden en een doorlopende longitudinale las te vormen.
De lasparameters, inclusief frequentie, vermogen, lijnsnelheid en druk, moeten worden geregeld op basis van het materiaal en de buismaat. Stabiel hoogfrequent lassen is essentieel voor het verkrijgen van een consistente lasnaad.
Typische ERW-buisproductieparameters
| Productiefase | Hoofdprocescontrole | Doel |
|---|---|---|
| Voorbereiding van de spoel | Staalsoort, breedte, dikte, oppervlak | Zorg voor geschikte grondstoffen |
| Nivellering | Vlakheid van de strip | Verbeter de vormstabiliteit |
| Vormen | Roluitlijning en vervorming | Bereik de vereiste buisvorm |
| HFW-lassen | Frequentie, kracht, snelheid, druk | Zorg voor een goede longitudinale las |
| Maatvoering | Rolaanpassing en diametercontrole | Voldoe aan de dimensionale vereisten |
| Snijden | Lengte- en snijnauwkeurigheid | Produceer gespecificeerde buislengtes |
| Inspectie | NDT en maatinspectie | Controleer de kwaliteit van de pijp |
5. Maatvoering en rechttrekken
Na het lassen gaat de buis door maatstandaarden om de gespecificeerde buitendiameter en rondheid te bereiken. Afhankelijk van de productielijn en de pijpspecificatie kan richtapparatuur ook worden gebruikt om de geometrie van de afgewerkte pijp te verbeteren.
Controle op de afmetingen in dit stadium is belangrijk omdat de buisdiameter, wanddikte, ovaliteit en rechtheid onderworpen kunnen zijn aan strenge eisen in de toepasselijke standaard of aankoopspecificatie.
Hoe wordt de afgewerkte ERW-buis gesneden en geïnspecteerd?
Zodra de buis de vereiste afmetingen heeft bereikt, wordt deze in afzonderlijke lengtes gesneden. Voor continue productie kunnen vliegende zagen of andere automatische snijsystemen worden gebruikt, waardoor de buis op de opgegeven lengte kan worden gesneden.
Eindafwerking en oppervlakte-inspectie
Na het snijden kunnen de buisuiteinden ontbramen, afschuinen, draadsnijden of andere eindafwerkingen ondergaan, afhankelijk van de toepassing. Ook het buisoppervlak en het lasgebied worden gecontroleerd op zichtbare gebreken.
Niet-destructief testen van ERW-buizen
Niet-destructief onderzoek is een belangrijk onderdeel van de kwaliteitscontrole van ERW-buizen. Afhankelijk van de toepasselijke norm en de eisen van de klant kan de lasinspectie bestaan uit ultrasoon testen, wervelstroomtesten of andere geschikte NDO-methoden.
Indien nodig kunnen ook hydrostatische tests worden uitgevoerd. Dimensionale inspectie verifieert de buitendiameter, wanddikte, lengte, rechtheid en andere gespecificeerde parameters.
Hoe produceert Huayang Steel Pipe ERW-buis?
Huayang Steel Pipe produceert HFW/ERW-stalen buizen met behulp van gecontroleerde vormings-, hoogfrequente las-, maatvoering-, inspectie- en afwerkingsprocessen. Het huidige productiebereik voor HFW/ERW stalen buizen isΦ48-660,4 mm buitendiameter, 2,0-22 mm wanddikte en 6-27 m lang.
Het productieproces kan worden aangepast aan verschillende staalsoorten, normen, afmetingen en toepassingsvereisten. Kwaliteitscontrole wordt geïmplementeerd tijdens de grondstoffeninspectie, productie, lassen, NDT, maatinspectie en uiteindelijke levering.
Voor projecten die extra verwerking vereisen, kan Huayang Steel Pipe ook diensten leveren zoals het afwerken van pijpuiteinden en anticorrosiebehandeling volgens projectspecificaties.
Wat zijn de voordelen van ERW stalen buizen?
ERW stalen buizen bieden verschillende praktische voordelen voor industriële en structurele toepassingen. Het productieproces zorgt voor een hoge productie-efficiëntie en consistente maatvoering, waardoor het geschikt is voor bestellingen van grote volumes.
De longitudinale las wordt onder gecontroleerde omstandigheden geproduceerd, terwijl moderne inspectietechnologie fabrikanten in staat stelt de laskwaliteit en de afmetingen van de afgewerkte buis te controleren. ERW-buizen kunnen ook worden vervaardigd in een breed scala aan staalsoorten, maten en lengtes volgens de toepasselijke normen.
Voor kopers maakt de combinatie van productie-efficiëntie, maatnauwkeurigheid en specificatieflexibiliteit ERW-buizen een gebruikelijke keuze voor veel pijpleiding- en structurele toepassingen.
Waar wordt ERW-buis gebruikt?
ERW-stalen buizen worden in een breed scala van industrieën gebruikt. Veel voorkomende toepassingen zijn onder meer olie- en gaspijpleidingen, watertransmissie, structurele constructie, machinebouw, industriële leidingen en infrastructuurprojecten.
De juiste buiskwaliteit, wanddikte, diameter en toepasselijke norm zijn afhankelijk van de gebruiksomstandigheden. Voor pijpleidingprojecten kunnen bijvoorbeeld API-specificaties nodig zijn, terwijl structurele toepassingen ASTM, EN, JIS of andere structurele normen kunnen volgen.
Het selecteren van de juiste ERW-leiding vereist daarom overweging van werkdruk, temperatuur, medium, mechanische vereisten, corrosieomstandigheden en toepasselijke projectnormen.
Waar moeten kopers op letten bij de aankoop van ERW-buizen?
Bij de aanschaf van ERW-stalen buizen moeten kopers verder kijken dan de buisafmetingen en de volledige technische specificatie bevestigen. De staalkwaliteit, productiestandaard, buitendiameter, wanddikte, lengte, lasinspectie-eisen, testvereisten, eindafwerking en oppervlaktebehandeling moeten allemaal duidelijk worden gedefinieerd.
Het productiebereik en de kwaliteitscontrolemogelijkheden van de fabrikant moeten ook overeenkomen met de projectvereisten. Bij internationale projecten kunnen relevante certificeringen en keuringsdocumentatie aanvullend bewijs leveren dat de geleverde buis voldoet aan de gestelde eisen.
Samenvatting
De productie van ERW-buizen is een continu proces dat stalen spiraal omzet in afgewerkte gelaste stalen buizen door middel van afrollen, nivelleren, vormen, hoogfrequent lassen, op maat maken, snijden, inspectie en afwerking. Van deze fasen zijn nauwkeurig vormen en stabiel hoogfrequent lassen bijzonder belangrijk voor het bereiken van een consistente laskwaliteit en maatnauwkeurigheid.
Voor wereldwijde kopers maakt het begrijpen van het productieproces van ERW-buizen het gemakkelijker om leveranciers te beoordelen en buizen te selecteren die geschikt zijn voor specifieke toepassingen. Huayang Steel Pipe levert HFW / ERW stalen buizen inΦ48–660,4 mm buitendiameter, 2,0–22 mm wanddikte en 6–27 m lengte, met productie- en inspectieprocessen die zijn ontworpen voor verschillende internationale normen en projectvereisten.
Lees meer:
Huayang nr. 4 LSAW-workshop wordt officieel in productie genomen.
Hoe garandeert het LSAW-productieproces voor stalen buizen de kwaliteit van uw project?